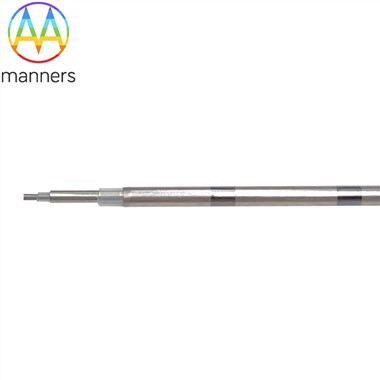
Kako se prave ehogene igle?
Jul 05, 2026
Potpuni proces od izvučene cijevi od nehrđajućeg čelika do gotovog proizvoda sa certifikatom ISO 13485
https://www.nature.com/articles/s41598-024-72620-8
Ehogena iglaproizvodnja se nadovezuje na konvencionalne proizvodne linije sterilnih punkcijskih igala dodavanjem obrade površinske mikrostrukture ili polimernih stanica za eho premazivanje, plus dodatno testiranje performansi ultrazvučne vizualizacije. Standardni proces je sljedeći:
① Priprema sirovina i inspekcija
Medicinska{0}}klasa ASTM A580/A555 standardne 304 ili 316L cijevi od nehrđajućeg čelika zavojnice (NiTi legura sa memorijom oblika koristi se za posebne igle za drenažu). Dolazna inspekcija uključuje Certificate of Material Test Report (CMTR), OD/ID tolerancije, tvrdoću i provjere površinskog oksida. Prema ISO 13485, zapisi o serijama moraju biti sljedljivi do broja serije taline.
② Precizno crtanje cijevi i rezanje fiksne{0}}dužine
Nehrđajuće cijevi se provlače kroz kalupe do ciljanih specifikacija (npr. 18G=OD 1,27 mm, 21G=0.82 mm), zatim se režu na željene dužine (5/7/10/15/20 cm, itd.), sa krajevima prethodno -košenim za naknadno brušenje. U ovoj fazi se kontrolišu ravnost i otvore.
③ Formiranje i brušenje vrha igle (brušenje vrha / zakošenje)
Vrhovi su brušeni do kratkog ukošenog (45 stepeni –30 stepeni, rutinski blokovi), dugačkog zakošenog (Chiba igla ≈12 stepeni –15 stepeni), ili trokar trokar - ivice (PCNL punkcija). Kod ehogenih igala, kosina/vrh vrha dobija pojačano nagrizanje ili se ostavlja bez premaza za kasniji lokalizovani tretman kako bi se maksimizirao odjek vrha.
④ Obrada mikrostrukture površine (Ehogeni tretman - korak razlikovanja)
Mikro{0}}urezivanje/udubljenje:Precizno CNC utiskivanje valjkom, pjeskarenje + hemijsko jetkanje maske ili ns/ps laser stvara redovne nizove jama (Ø20–80 µm, dubina 5–30 µm) ili saćaste mreže na naznačenoj zoni osovine (obično terminala 10–30 mm; neki puni-). Laser omogućava promjenjivu{9}}rasporedu gustine-gušći na vrhu, rjeđi na osovini-optimizirajući-vidljivost u cijeloj dužini.
Polimerni premaz:Otopina medicinskog polimera (PU/PDMS baza) napunjena zatvorenim mikromjehurićima (N₂/vazduh) ili šupljim staklenim/keramičkim mikrosferama se nanosi na određene segmente putem potapanja-premaza, elektrostatičkog raspršivanja ili tampon štampe, a zatim se termički očvršćava. Debljina filma (obično 10–50 µm) i zapreminski udio mikromehurića se kontrolišu kako bi se uravnotežio intenzitet eha sa glatkim klizanjem igle. Neki proizvodi kombinuju oba-ugraviranu podlogu + tanak polimerni sloj sa mikromjehurićima za sinergiju.
⑤ Oblikovanje i lijepljenje glavčine
Transparentna ili -kodirana PP/PC čvorišta u boji su brizgana-i zalijepljena za rep igle (UV polimer ili epoksid). Neki imaju rotirajuća krila za prianjanje. Vodi se računa da se spriječi adhezivna kontaminacija obloženih/nagrizanih zona.
⑥ Post-Obrada i čišćenje
Ultrazvučno čišćenje uklanja metalne ostatke/ostatke otapala; isprati u dejoniziranoj vodi; sušeno u laminarnim{0}} pećnicama u čistim prostorima. Pasivacija (opciono za 316L) povećava otpornost na koroziju.
⑦ Sterilizacija i pakovanje
Tipična sterilizacija etilen oksidom (ETO) (obložene vrste nisu otporne na toplinu{0}}). Pojedinačna torbica-pakovana u Tyvek/aluminijsku foliju ili više-pakovanje po specifikacijama kupca; vanjske kutije nose broj serije i datum isteka.
🔬 Ključne tačke kontrole kvaliteta (QC/QA):
Dimenzijska kontrola:OD/ID mikrometrija, mjerač dužine, mjerenje ugla projektora.
Mehanička svojstva:Krutost, vršna sila probijanja (kroz simuliranu membranu), snaga na povlačenje/odgurivanje{0}}glavčine.
Ultrazvučni vizualizacijski test (jezgro):Skeniranje u tkivu-imitirajući fantom (brzina zvuka ≈1540 m/s, slabljenje približno mekom tkivu) na određenim frekvencijama i više uglova (0 stepeni –70 stepeni incidencije); procijenite kontinuiranu vidljivost osovine i intenzitet vrha tačke-obično minimalni prag sivih tonova definira prolaz/neuspjeh.
Adhezija premaza (cross{0}}test), stabilnost mikromjehurića (ponovljena fantomska vizualizacija nakon ubrzanog starenja), biokompatibilnost (ISO 10993 citotoksičnost/senzibilizacija/hemoliza).
Osiguranje sterilnosti (BI izazov, detekcija EO ostataka), integritet pakovanja (prodiranje boje / čvrstoća zaptivanja).
Cijeli proces zahtijeva kompletnu DHR (Device History Record) arhivu, u skladu sa ISO 13485:2016 i propisima ciljnog tržišta (FDA 21 CFR 820 / EU MDR). Prilagođavanje OEM/ODM-a obično prihvata 2D crteže, 3D modele ili fizičke uzorke kupaca radi prilagođavanja gustine uzorka graviranja, boja premaza-kodiranja, dužine i stila čvorišta.